


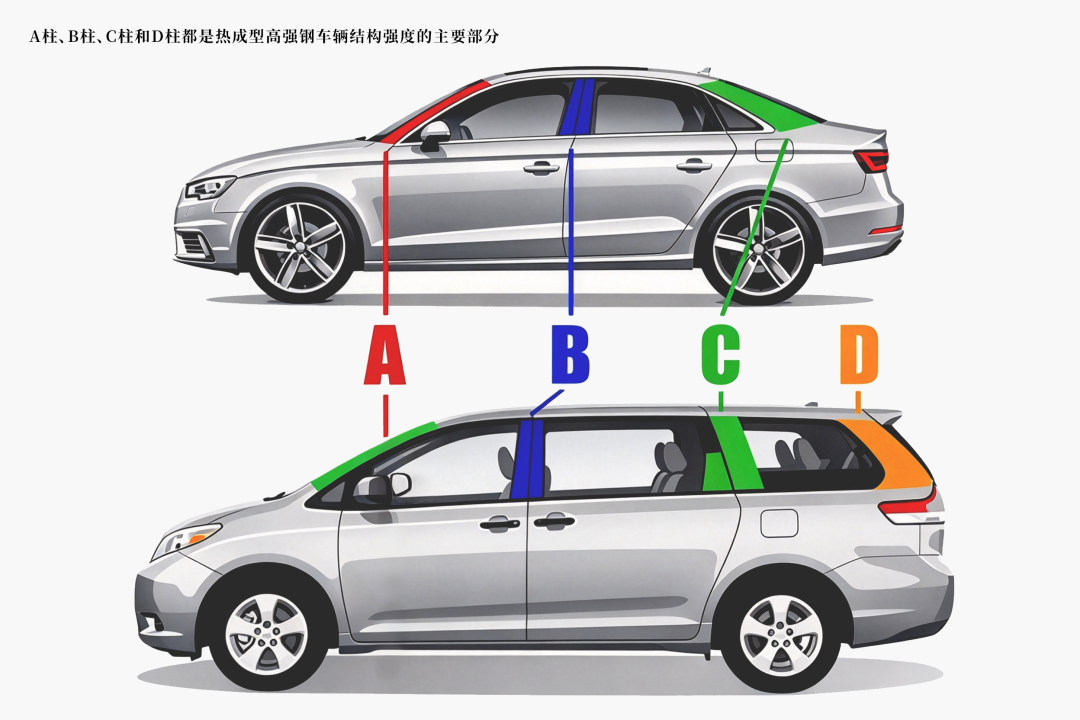
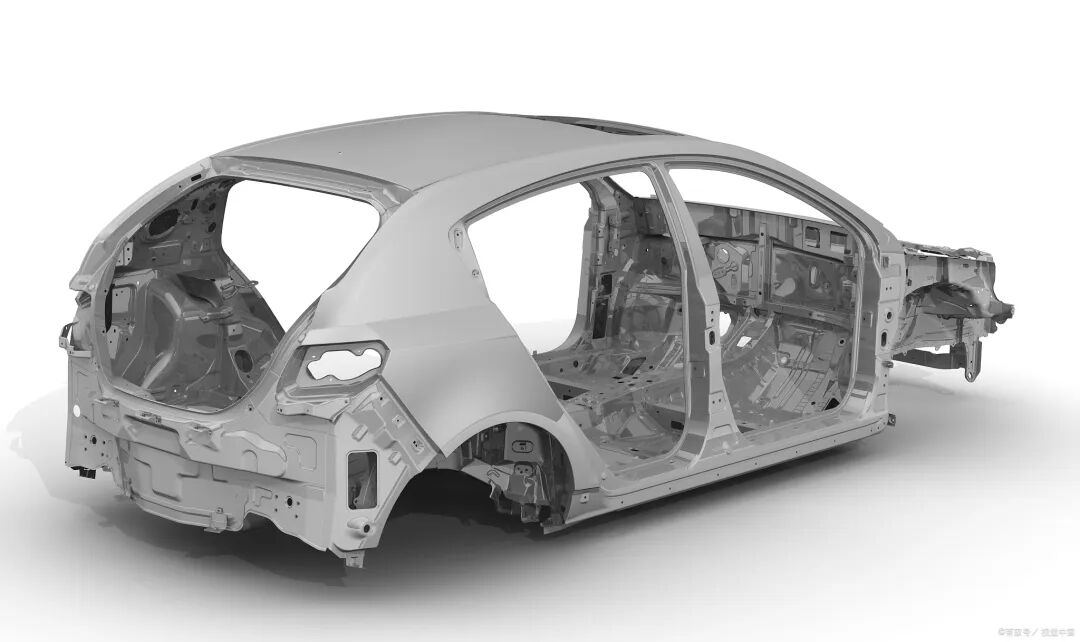
随着汽车整车安全标准的持续升级,热成型高强度钢(如 1500MPa 级高强钢) 在车身 A 柱、B 柱、门槛件、前后防撞梁等核心安全件上的用量显著增加。
然而,热成型钢经高温冲压与快速淬火后形成马氏体组织,硬度高且塑性差。零部件工厂在面对复杂曲面轮廓时,使用传统平面激光切割或昂贵的冲切工艺,极易遭遇切口毛刺挂渣、薄壁受热形变以及零件回弹导致的尺寸超差,导致产品批量报废与打磨成本居高不下。
作为专业的工业级激光切割装备与自动化解决方案提供商,赛柯美智造(Cyclemaker)为您深度剖析热成型曲面件的加工难题成因,并提供基于三维五轴数控激光切割机的系统性工艺破局方案。
1、毛刺与挂渣成因:离焦失控与能量分布不均
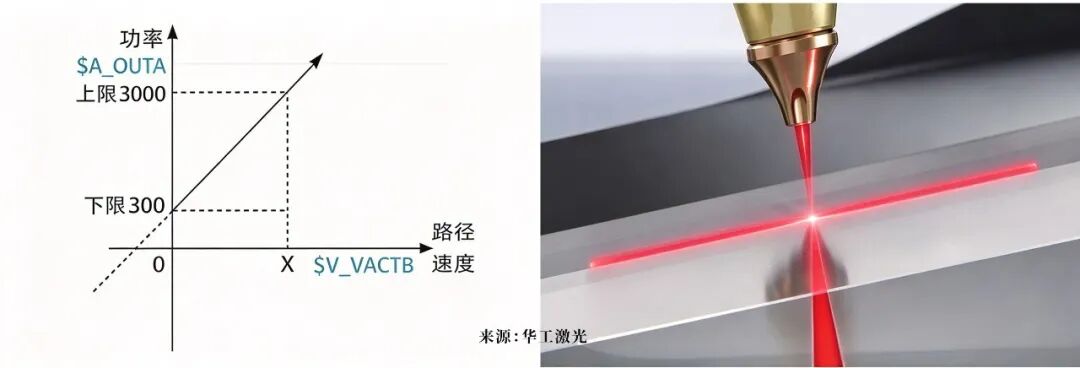
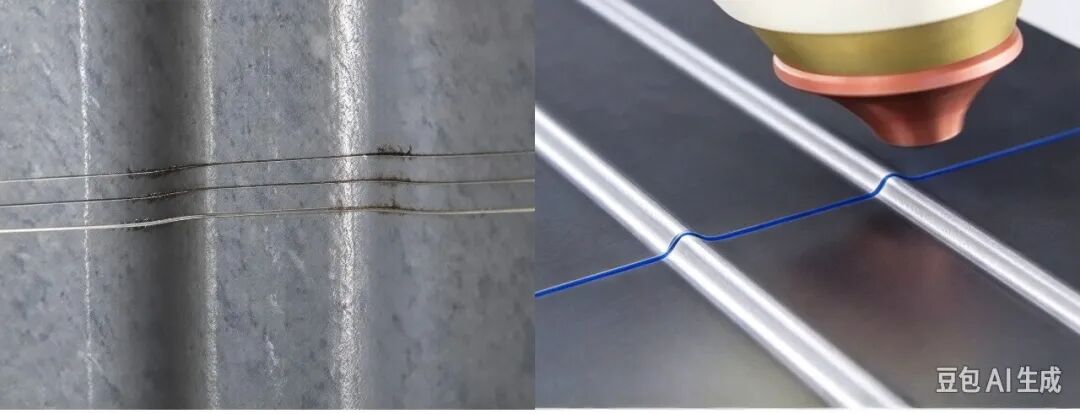
传统三轴切割的光束始终垂直于工作台。遇到大曲率变截面零件(如 A 柱转角部位)时,光束与工件表面的夹角发生剧烈变化,导致离焦量失控。区域能量不足时,熔融金属无法被高压辅助气体完全吹除,残留在切口下缘凝固,形成难以清理的毛刺与毛渣。
部分区域能量不足,熔融金属无法被辅助气体完全吹除,残留在切口下缘,形成毛刺、熔渣。尤其 A 柱这类大曲率变截面零件,转角位置问题最突出。
2、形变与尺寸误差成因:材料回弹与热应力叠加
形变通常由两重因素叠加造成:
-
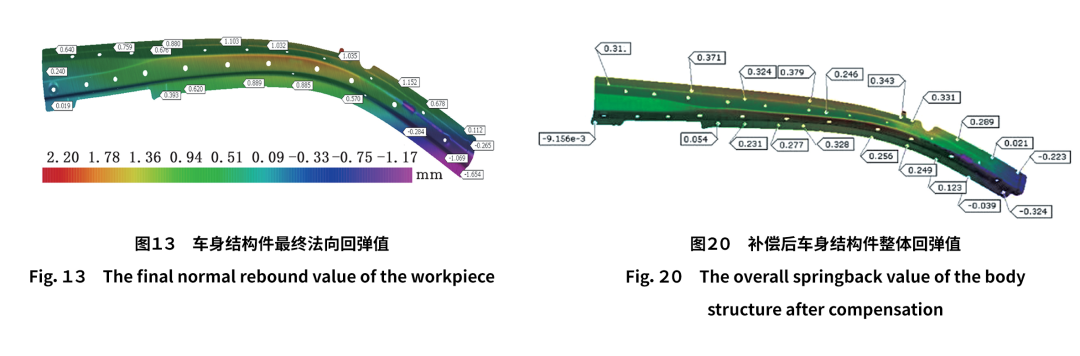
材料回弹:热冲压件脱模后本身存在一定的应力回弹偏差。
-
热应力形变:激光切割的局部快速加热与冷却会在高强钢内部产生应力释放,使薄壁曲面件发生翘曲与轮廓偏移。
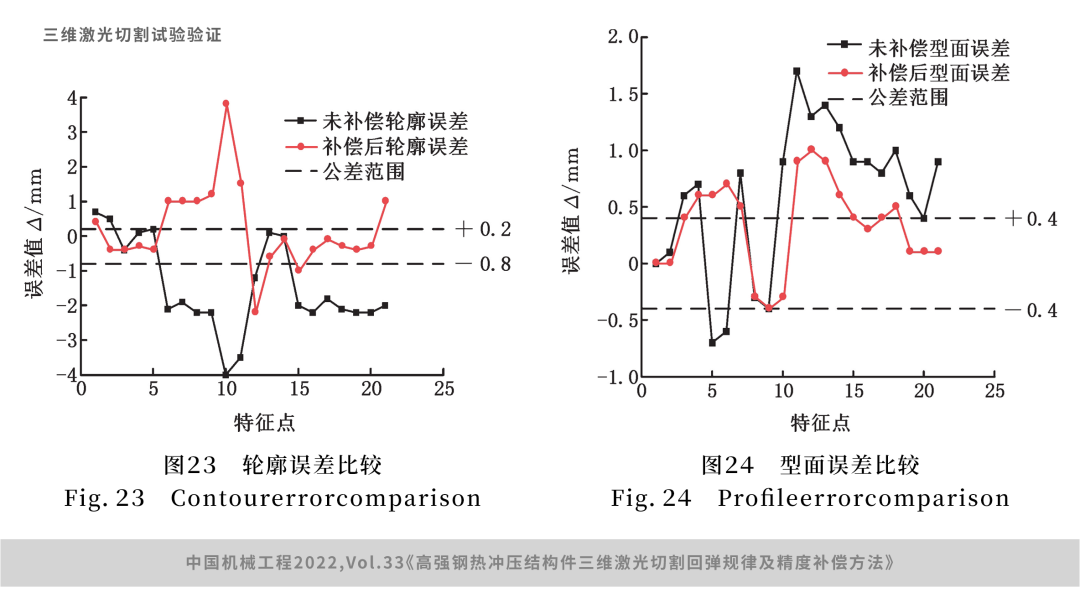
💡 行业参考数据:在规范的工艺参数下,引入预回弹补偿方案后,A 柱热成型件的轮廓误差可降低约 27%~29%,型面回弹量可下降约 37%~39%,能够稳定满足主流主机厂 ±0.1mm 的局部尺寸验收要求。(数据来源:2022–2025 年国内热成型工艺联合试验公开论文,具体因板厚与结构有所浮动)。
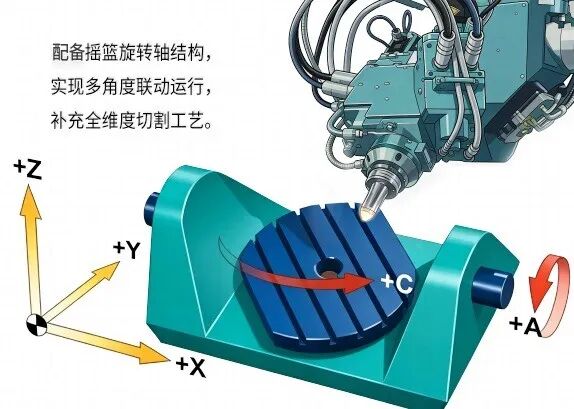
三维五轴激光切割机依靠 X/Y/Z 三个直线轴 + A/C 两个旋转轴 的五轴联动机制,使激光头在加工过程中能够实时跟随曲面变化调节姿态,光束始终与工件曲面法线方向保持匹配。
1、动态姿态跟随:彻底抑制毛刺,提升断面品质
-
原理:五轴动态调整光束入射角,维持恒定离焦与能量输出。
-
优势:辅助气体顺畅吹走熔渣,切口断面光洁度高,无毛刺集中,省去大量人工打磨工序,提升安全件疲劳性能。
2、切割路径优化 + 软件预回弹补偿:稳定控制尺寸精度
-
低应力路径规划:通过优化加工顺序,规避局部热量过度堆积,从源头降低热应力形变。
-
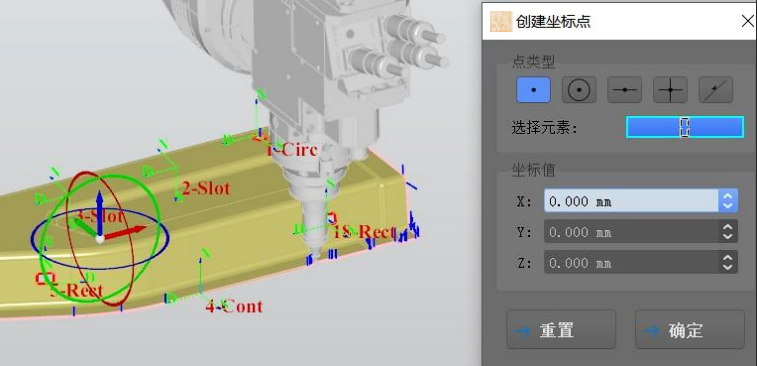
离线软件预补偿:提前采集零件的回弹数据,在 Cyclemaker 离线编程软件内做反向预回弹补偿。当零件切割完成、应力释放回弹后,成品尺寸刚好落在设计公差范围之内。
-
高动态响应能力:复杂曲面拐角多、曲率变化大,旋转轴必须具备高加速度与跟随精度,防止高速切割转角时丢步或产生切迹波浪。
-
配套 CAD/CAM 离线编程系统:面对不同批次的材料回弹差异,需通过离线软件快速调整切割轨迹与加载回弹补偿,避免在线示教拖慢换型效率。
-
工艺数据库沉淀:不同板厚与牌号的 1500MPa 热成型钢需匹配对应的焦点、气压与速度参数。搭载成熟工艺数据库的设备能极大缩短现场调试周期。
对于汽车零部件制造企业而言,引入三维五轴激光切割机不单是更新单台设备,而是引入了一套曲面热成型件的尺寸与良率解决方案:
-
✅ 削减打磨人工:减少切口挂渣,显著降低后续人工抛光成本。
-
✅ 稳定控制精度:搭配回弹补偿方案,确保批量交付满足主机厂 ±0.1mm 验收标准。
-
✅ 柔性换型高效:多款 A/B 柱及门槛件快速切换,免去开制昂贵冲切模具的周期与费用。
深圳赛柯美智造科技有限公司专注于高精度三维五轴数控激光切割机、双工位旋转变位机及自动刀路生成编程系统的研发与制造。我们为汽车热成型零部件、电助力自行车(E-bike)管料及复杂曲面异形件加工提供专业的综合解决方案。
如果您在热成型钢切割、曲面毛刺控制或离线编程补偿方面遭遇瓶颈,欢迎联系赛柯美技术团队获取详细的工艺评估与设备方案:
-
📞 咨询热线:4008-077-055
-
📧 电子邮箱:skm@cyclemaker.com
-
🌐 官方网站:https://www.cyclemaker.com
🚴
邮箱:skm@cyclemaker.com
地址:深圳市龙华区观湖街道樟溪社区观澜平安路28号2栋1层


